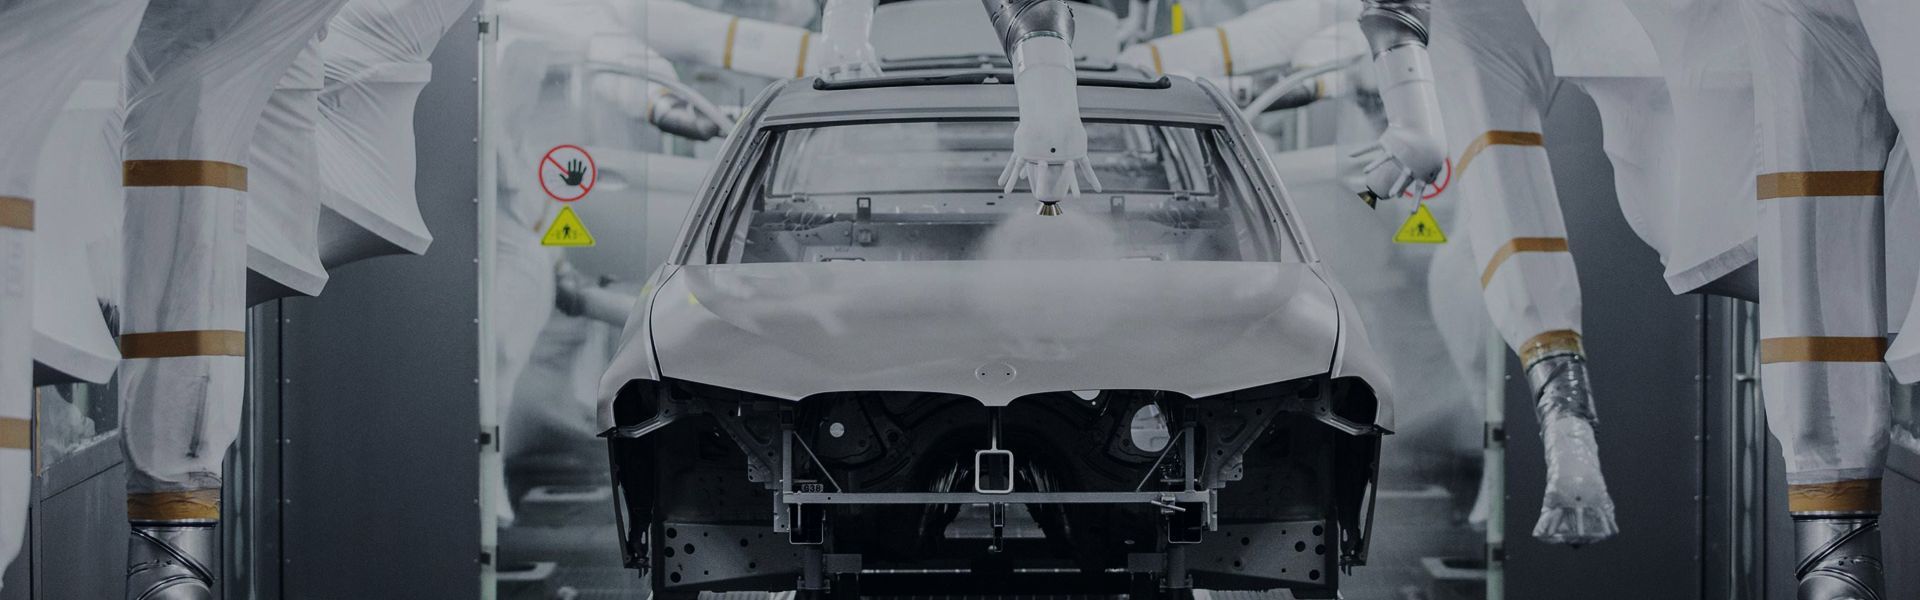
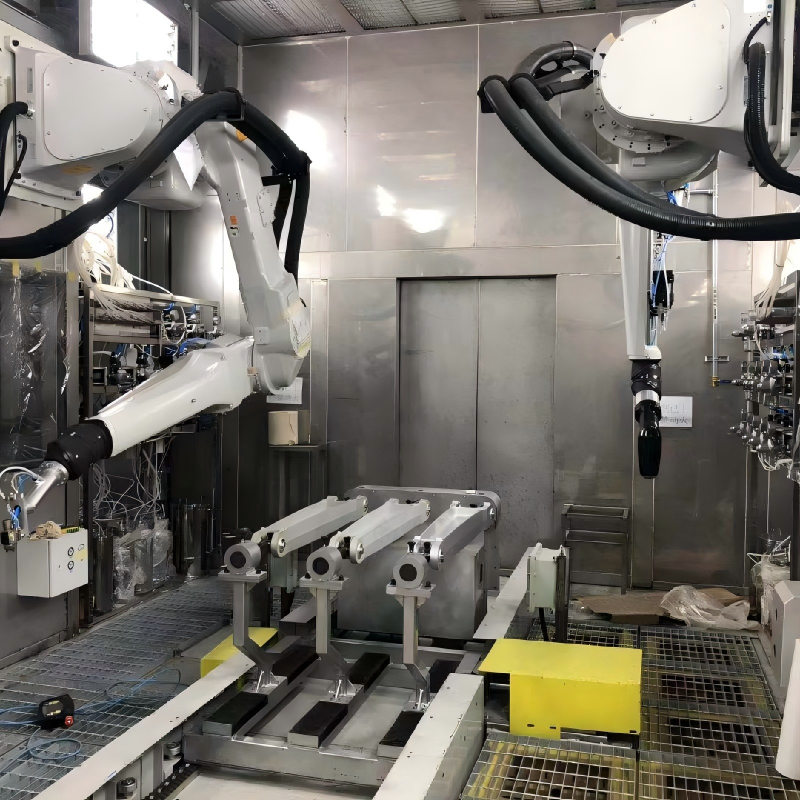
Brizgalne pištole so ključne komponente na koncu linije vsistem premazovNjihova atomizacijska stabilnost neposredno vpliva na kakovost premaza in učinkovitost proizvodnje. Zamašitev pištol je pogosta težava pri nanosu premazov. Povzroča izpade zaradi čiščenja, kozmetične napake, kot so barvne razlike in oranžna barva.e lušči, moti proizvodnjo, povečuje količino odpadnega potrošnega materiala in lahko celo poškoduje komponente preciznih pištol. Večina podjetij zgolj odstrani zamašitve, ko pride do okvar, kar ne more odpraviti temeljnih vzrokov. Strokovnjaki iz industrije ugotavljajo, da bi moralo odpravljanje zamašitev preseči reaktivno odpravljanje težav. Sistematičen konec-to-Za preprečevanje težav pri viru je potreben okvir za končno preprečevanje.
Zamašitev brizgalne pištole je lahko posledica kombinacije dejavnikov, povezanih z materialom premaza, opremo, postopkom in delovnim okoljem. Sedimentacija premaza, aglomeracija in dolgotrajna uporaba po mešanju lahko povzročijo onesnaženje z delci. Neučinkovit sistem filtracije, slabo zasnovane cevi, obrabljeni deli pištole in nenatančen nadzor temperature povzročajo kopičenje ostankov premaza. Napačno nastavljeni parametri brizganja, nepravilni postopki čiščenja, nestabilna temperatura in vlažnost v delavnici., in stisnjen zrak, ki vsebuje prekomerne količine onesnaževalcev, lahko prispeva k ponavljajočim se zamašitvam.
Standardiziran, sistematičen pristop lahko učinkovito reši te izzive. Pri viru to vključuje strog vhodni pregled, skladiščenje s nadzorovano temperaturo in večstopenjsko filtracijo premaznih materialov, pa tudi optimizirane postavitve cevovodov za odpravo območij, kjer lahko premaz zastaja. Na strani opreme je treba določiti dnevne, tedenske in mesečne vzdrževalne načrte, pri čemer je treba modele brizgalnih pištol izbrati glede na zahteve glede premaza in nanašanja, dovod stisnjenega zraka pa mora biti ustrezno filtriran in obdelan. V proizvodnem prostoru je treba standardizirati parametre brizganja in postopke čiščenja zaradi spremembe barve, pri čemer se uporablja pametna oprema za vzdrževanje doslednih procesnih pogojev.
Poleg tega bi morali proizvajalci vzdrževati čisto delovno okolje, zagotavljati strokovno usposabljanje za upravljavce ter uvesti inteligentne sisteme za spremljanje in zgodnje opozarjanje za sledenje tlaka, temperature in drugih ključnih parametrov v realnem času ter prepoznavanje morebitnih tveganj. Analiza temeljnih vzrokov in dokumentirani pregledi primerov lahko pomagajo vzpostaviti zaprt proces upravljanja. S prehodom od reaktivnega odpravljanja težav k proaktivnemu preprečevanju tveganj lahko proizvajalci zmanjšajo stopnje napak, ohranijo stabilno in učinkovito delovanje linije za nanašanje premazov ter na koncu izboljšajo kakovost, zmanjšajo stroške in povečajo splošno učinkovitost.
Čas objave: 29. september 2026